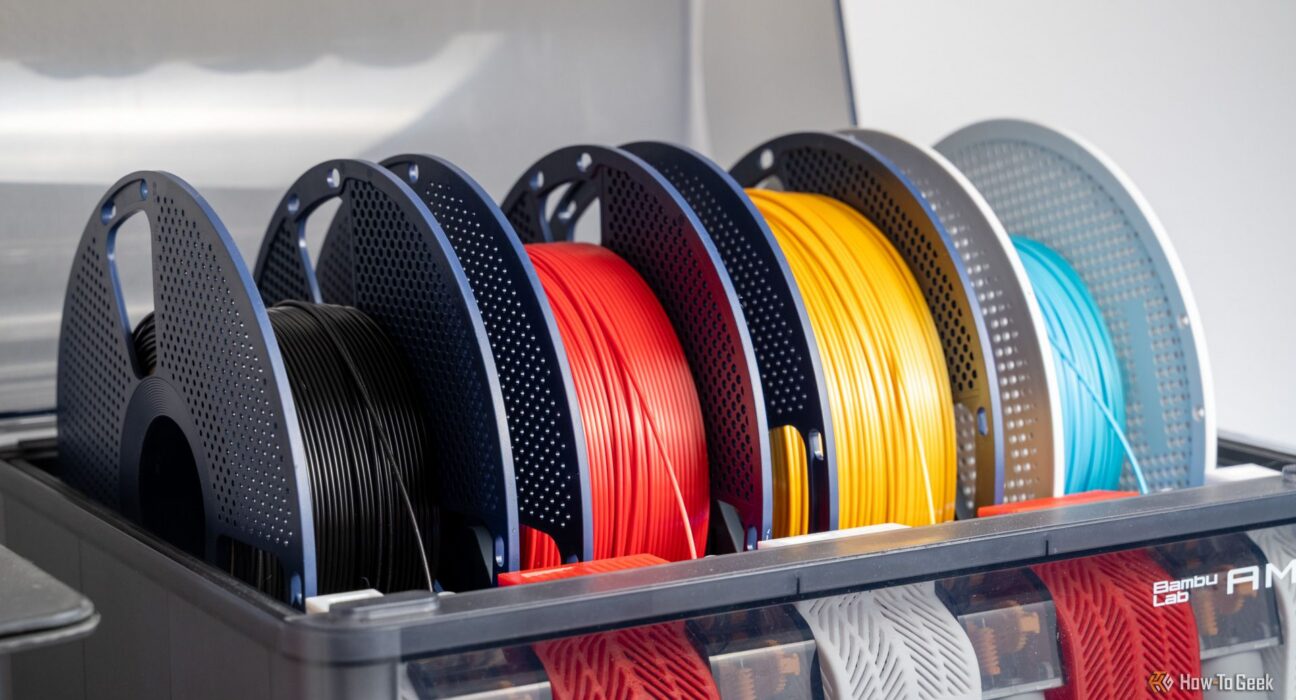
Bacotan Online – Tren adopsi mesin pencetak tiga dimensi kelas konsumen kini bergeser drastis dari era mesin rakitan sederhana menuju perangkat berkecepatan tinggi yang dilengkapi unit pengganti filamen otomatis. Kehadiran modul semacam Automatic Material System (AMS) telah mendemokratisasi kemampuan mencetak objek aneka warna dalam satu proses kerja tanpa intervensi manual. Namun, peralihan dari mesin satu nosel konvensional ke perangkat yang mampu memutar empat hingga belasan gulungan filamen sekaligus tidak sekadar menghadirkan kemudahan visual. Langkah ini menuntut pemahaman teknis terhadap sifat termoplastik, dinamika lelehan, serta arsitektur mekanis perangkat keras.
Antusiasme komunitas pencipta kerap dibayangi oleh ekspektasi yang keliru terhadap cara kerja sebenarnya dari mesin-mesin ini. Banyak pengguna berasumsi bahwa kemampuan memuat berbagai warna filamen secara otomatis menghilangkan seluruh kerumitan manufaktur aditif. Padahal, di balik kepraktisan mencetak miniatur atau prototipe warna-warni, terdapat kalkulasi operasional yang ketat terkait durasi kerja mesin, efisiensi bahan baku, hingga keausan suku cadang. Memahami realitas operasional ini sangat krusial sebelum memutuskan untuk mengalokasikan anggaran pada perangkat yang menuntut perhatian perawatan ekstra.
Mitos 1: Cetak Multicolor Identik dengan Fleksibilitas Multi-material
Kekeliruan paling umum di kalangan pemula adalah menyamakan kemampuan cetak aneka warna (multicolor) dengan pencetakan aneka material (multi-material). Ketika sebuah proyek hanya melibatkan filamen berjenis serupa namun berbeda pigmen, misalnya empat gulungan Polylactic Acid (PLA) standar, proses peleburan biasanya berjalan lancar tanpa hambatan. Akan tetapi, komplikasi teknis berat akan langsung muncul begitu pengguna mencoba mencampurkan filamen dengan karakteristik kimia dan termal berlainan dalam satu cetakan yang sama, seperti memadukan PLA dengan Acrylonitrile Butadiene Styrene (ABS) atau Thermoplastic Polyurethane (TPU).
Setiap polimer termoplastik memiliki titik leleh (glass transition temperature) dan koefisien muai panas yang sangat berbeda. Menggabungkan dua material yang tidak kompatibel secara kimiawi akan menyebabkan kegagalan ikatan antarlapisan (layer adhesion failure). Hasil cetakan akan sangat rapuh dan mudah terbelah pada batas sambungan akibat rendahnya kekuatan geser (shear strength). Mengetahui batas-batas rekayasa bahan ini sama esensialnya dengan mengeksplorasi kemajuan sains material dan teknologi manufaktur, di mana interaksi antarunsur menentukan integritas struktural akhir produk.
Mitos 2: Semua Filamen Standar Kompatibel dengan Feeder Otomatis
Banyak pengguna berasumsi bahwa selama kawat filamen memenuhi diameter standar industri 1,75 milimeter, material tersebut pasti dapat digunakan pada unit pengumpan otomatis. Asumsi ini kerap berujung pada kerusakan mekanis yang merepotkan. Sistem penyuplai otomatis bekerja dengan mekanisme pendorong motorik yang menarik dan menggulung kembali (retraction) kawat filamen melalui tabung pemandu PTFE berkali-kali sepanjang ratusan siklus pergantian warna.
Filamen dengan sifat mekanis tertentu sering kali tidak dirancang untuk menahan siklus tarikan balik yang agresif. Jenis filamen yang rapuh (brittle), seperti filamen bertekstur sutra (silk PLA) tertentu atau material yang telah menyerap kelembapan udara ruangan, dapat pecah berkeping-keping di dalam jalur penyuap. Patahan mikroskopis tersebut rentan mengunci roda gigi penarik (extruder gears), memicu kemacetan parah yang mengharuskan pembongkaran blok nosel secara total. Demikian pula filamen lentur seperti TPU yang cenderung menggulung dan tersangkut di ruang antara roda gigi, atau filamen abrasif seperti serat karbon (carbon fiber composite) yang dapat mengikis jalur penyuap plastik.
Mitos 3: Pemborosan Filamen pada Siklus Pembersihan Bersifat Sepele
Isu limbah buangan atau yang populer diistilahkan sebagai purge waste merupakan aspek yang paling mengejutkan bagi pemilik baru mesin pencetak aneka warna bersistem nosel tunggal. Untuk mencegah terjadinya pencampuran warna yang tidak diinginkan di dalam ruang leleh (melt zone), nosel wajib memotong, mengeluarkan, dan membersihkan sisa filamen sebelumnya setiap kali warna baru dimasukkan. Volume lelehan buangan ini sangat bergantung pada tingkat kontras pigmen; membersihkan warna gelap sebelum menyuntikkan warna terang menuntut pembersihan nosel yang jauh lebih panjang.
Pada model objek yang kompleks dengan pergantian warna di setiap lapisan ketinggian, bobot akumulasi limbah lelehan bahkan bisa melampaui bobot produk akhir itu sendiri dengan rasio pemborosan mencapai 1,5 hingga dua kali lipat. Untuk menekan inefisiensi ini, pengguna tingkat lanjut wajib mengoptimalkan konfigurasi pada perangkat lunak pengiris (slicer). Beberapa strategi mitigasi yang efektif antara lain memanfaatkan fitur flush into infill atau flush into support guna mengalihkan lelehan pembersih ke rongga internal atau struktur penyangga sementara. Pendekatan optimasi ini sejalan dengan eksperimen mandiri pada proyek rekayasa perangkat keras dan komputasi mandiri.
Mitos 4: Menghilangkan Priming Tower Menghemat Waktu Tanpa Risiko
Di berbagai forum komunitas, kerap muncul anjuran untuk menonaktifkan fitur menara pembersih (sering keliru disebut sebagai purge tower, padahal secara teknis merupakan priming tower) demi menghemat beberapa gram filamen. Namun, saran ini mengabaikan prinsip dasar mekanika fluida pada nosel printer 3D. Menara tersebut dibangun bukan semata-mata sebagai wadah pembuangan bahan baku, melainkan sarana krusial untuk menyeimbangkan kembali tekanan nosel (nozzle pressure equalization) setelah siklus penarikan filamen yang panjang.
Tanpa keberadaan priming tower, aliran lelehan pertama yang keluar dari nosel langsung menuju bidang permukaan cetakan utama sering kali mengalami kekurangan debit (under-extrusion) atau pembentukan rongga udara akibat jeda tekanan. Dampaknya berupa cacat visual yang kentara, lubang mikroskopis pada dinding luar, atau kerapuhan daya rekat lapisan. Mengorbankan integritas struktural demi menghemat sebagian kecil material penyangga adalah kompromi yang sangat merugikan.
Mitos 5: Semua Printer Multicolor Pasti Boros Bahan Baku
Kritik bahwa seluruh teknologi pencetakan aneka warna pasti memboroskan gulungan filamen kini tidak lagi sepenuhnya valid. Rekayasa perangkat keras industri aditif telah melahirkan alternatif arsitektur berupa sistem pengganti kepala alat mandiri atau tool changer. Alih-alih mengandalkan satu nosel yang harus dibersihkan secara berulang melalui proses leleh yang boros, printer bertipe tool changer mengusung beberapa kepala cetak (toolheads) independen yang masing-masing terhubung secara permanen ke satu jenis filamen.
Ketika pergantian warna diperlukan, mesin hanya perlu memarkir kepala cetak aktif dan mengambil kepala cetak berikutnya secara mekanis tanpa memerlukan proses penarikan panjang maupun siklus pembuangan lelehan. Pendekatan ini mengeliminasi limbah filamen hampir sepenuhnya dan memangkas waktu kerja secara dramatis. Kendati demikian, mesin dengan mekanisme tool changer memiliki kompleksitas mekanis yang lebih tinggi dan dibanderol pada rentang harga yang lebih mahal. Pemahaman komprehensif terhadap kompromi perangkat keras ini mutlak diperlukan sebelum berinvestasi, serupa dengan pertimbangan mendalam saat melakukan evaluasi kompromi utilitas perangkat keras.
Kalkulasi Kepemilikan dan Rekomendasi Alur Kerja
Sebelum memutuskan untuk berinvestasi pada sistem pencetakan aneka warna, calon pengguna perlu menakar total biaya kepemilikan (total cost of ownership). Selain pengeluaran untuk gulungan filamen tambahan, siklus pergantian warna yang terjadi ratusan kali akan melipatgandakan durasi pencetakan hingga tiga bahkan lima kali lipat lebih lama dibandingkan mode warna tunggal. Lonjakan waktu operasional ini berdampak langsung pada konsumsi daya listrik serta mempercepat siklus aus komponen mekanis seperti sabuk penggerak, bantalan luncur, dan roda gigi ekstruder.
Untuk memaksimalkan produktivitas dan menekan biaya, terapkan sejumlah langkah pencegahan operasional berikut:
- Uji Kelenturan Filamen: Lakukan pengujian manual terhadap kelenturan kawat filamen sebelum memasukkannya ke sistem penyuap otomatis guna menghindari risiko patah di dalam tabung pemandu.
- Gunakan Wadah Pengering Aktif: Polimer yang menyerap kelembapan udara akan menjadi rapuh dan memicu cacat cetak berulang; simpan filamen dalam kotak penyimpan berpemanas (dry box) selama proses pencetakan berlangsung.
- Optimalkan Orientasi Warna Desain: Rancang orientasi model sedemikian rupa agar perbedaan warna terkonsentrasi pada lapisan tertentu untuk meminimalkan frekuensi siklus pergantian filamen di setiap milimeter ketinggian.
- Pertahankan Menara Priming: Jangan menonaktifkan menara penyeimbang tekanan demi menjaga konsistensi ekstrusi dan mencegah kegagalan lapisan cetak bernilai tinggi.
Dengan memahami keterbatasan mekanis dan menerapkan alur kerja yang disiplin, ekosistem pencetakan aneka warna dapat menjadi alat kreasi yang sangat andal dan efisien untuk mewujudkan berbagai purwarupa fungsional bernilai tinggi.