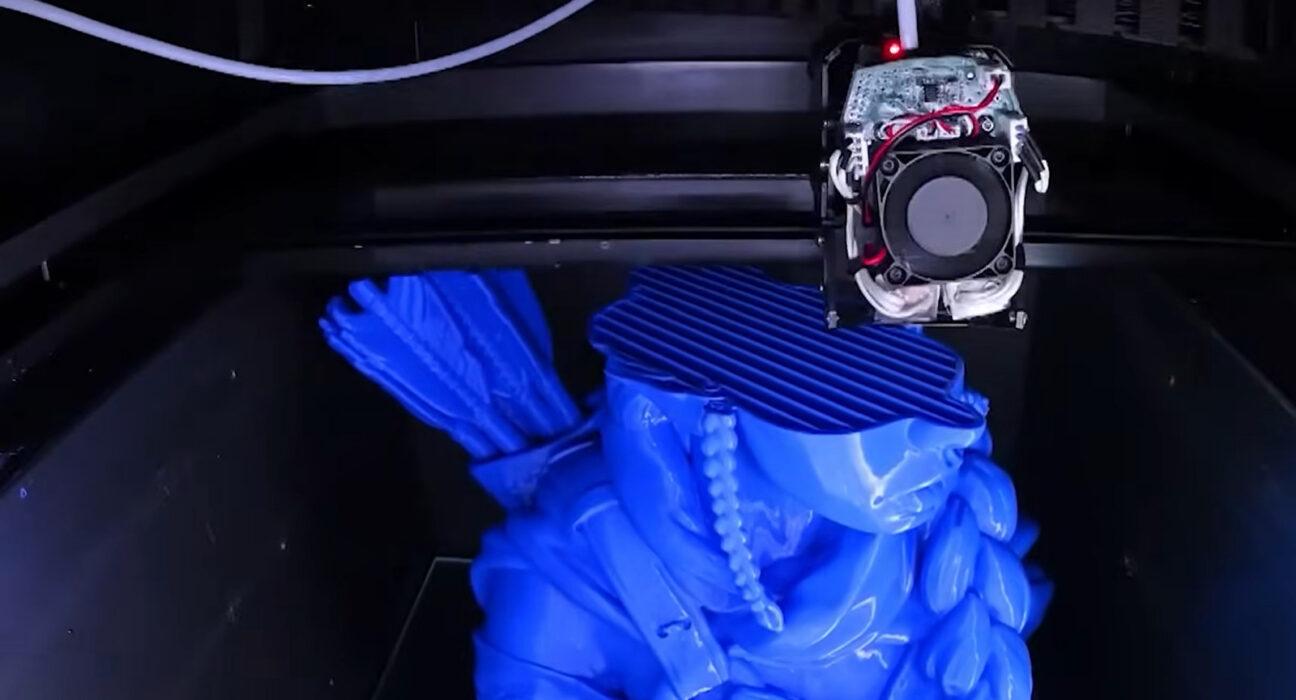
Bacotan Online – Dunia manufaktur aditif dan fabrikasi digital terus berkembang pesat, mengubah cara para desainer industri, insinyur perangkat keras, serta penghobi merancang purwarupa produk. Dari mencetak komponen pengganti peralatan elektronik rumah tangga hingga merancang kerangka mekanis kompleks, mesin cetak tiga dimensi kini menjadi instrumen esensial. Di antara berbagai metode pencetakan yang tersedia di pasaran, fused deposition modeling atau yang lebih dikenal dengan singkatan FDM tetap bertengger sebagai teknologi paling populer dan paling terjangkau bagi publik luas.
Popularitas FDM tidak lepas dari kemudahan operasional dan ketersediaan mesin di rentang harga yang variatif. Namun, untuk memaksimalkan potensi teknologi ini tanpa terjebak pada kendala hasil cetak yang cacat, pengguna perlu memahami secara menyeluruh prinsip kerja mekanikal, dinamika termal material, serta kompromi struktural yang melekat pada proses pembentukan lapis demi lapis ini.
Mekanisme Fundamental dan Alur Kerja Pencetakan FDM
Pada dasarnya, prinsip kerja FDM berakar pada ekstrusi material termoplastik padat yang dilelehkan secara presisi lalu dideposisikan lapis demi lapis di atas bidang cetak. Seluruh siklus produksi diawali dari berkas digital computer-aided design (CAD) tiga dimensi. Desain digital ini kemudian diproses melalui perangkat lunak perajang atau slicing software, yang memecah geometri objek menjadi ratusan hingga ribuan lapisan horizontal serta menerjemahkannya ke dalam bahasa instruksi koordinat mesin yang disebut G-code.
Setelah instruksi terbaca oleh unit kontrol printer, sistem penggerak filamen (extruder) menarik untaian bahan baku padat dari rol menuju blok pemanas (hotend). Di dalam hotend, termoplastik dipanaskan hingga mencapai titik leleh spesifik sebelum didorong keluar melalui lubang semprot sempit atau nozzle berdiameter tipis, umumnya berukuran 0,4 milimeter. Nozzle bergerak secara terkoordinasi di sepanjang sumbu X dan Y, mengeluarkan lelehan plastik di atas pelat dasar atau build plate sesuai pola lapisan pertama.
Segera setelah lelehan material menyentuh pelat atau lapisan sebelumnya, udara dari kipas pendingin lokal mendinginkan plastik tersebut hingga kembali mengeras dalam hitungan detik. Kepala pencetak kemudian naik sedikit—atau alas cetak turun—sebesar satu tingkat layer height (biasanya berkisar antara 0,12 hingga 0,28 milimeter) sepanjang sumbu vertikal atau z-axis. Proses deposisi ini diulang secara repetitif selama berjam-jam hingga seluruh geometri objek terwujud secara utuh.
Spektrum Material Termoplastik: Dari Ramah Pemula Hingga Kelas Industri
Salah satu kekuatan utama ekosistem FDM yang dipantau tim redaksi melalui pembahasan komprehensif di kanal gadget Bacotan Online adalah fleksibilitas pilihan material filamen tanpa perlu berurusan dengan cairan resin kimia beracun. Setiap jenis filamen termoplastik membawa profil mekanikal, ketahanan termal, dan tingkat kesulitan cetak yang sangat berbeda:
- PLA (Polylactic Acid): Filamen biodegradabel berbasis pati jagung yang menjadi standar emas bagi pemula. Keunggulan utamanya adalah suhu leleh yang relatif rendah (190–215 derajat Celsius), minim penyusutan saat mendingin, dan hampir tidak menghasilkan bau menyengat selama proses ekstrusi berlangsung.
- PETG (Polyethylene Terephthalate Glycol): Material turunan plastik botol minuman yang memadukan kemudahan cetak PLA dengan ketangguhan benturan yang lebih tinggi. PETG memiliki ketahanan cuaca, sifat kedap air yang prima, serta toleransi suhu yang lebih tinggi, menjadikannya pilihan ideal untuk wadah fungsional dan komponen mekanis luar ruangan.
- ABS (Acrylonitrile Butadiene Styrene): Polimer tangguh yang tahan benturan keras dan panas tinggi, sering dipakai pada mainan bongkar pasang maupun panel interior otomotif. Kendati demikian, ABS rentan terhadap perubahan suhu lingkungan mendadak dan melepaskan uap kimia, sehingga memerlukan ruang cetak tertutup (enclosure) dengan ventilasi yang memadai.
- TPU (Thermoplastic Polyurethane): Filamen fleksibel mirip karet sintetis yang tahan gesekan dan benturan. Sangat cocok untuk mencetak pelindung telepon seluler, gasket kedap udara, atau peredam getaran mekanis.
- Filamen Komposit Spesial: Campuran polimer dasar dengan serbuk serat karbon, serbuk kayu, atau partikel logam untuk menghasilkan tampilan tekstur unik atau rasio kekuatan terhadap bobot yang jauh lebih kaku.
Keunggulan Utama FDM dalam Siklus Cepat Prototyping
Daya tarik terbesar teknologi FDM terletak pada efisiensi biaya dan kecepatan siklus pengembangan produk. Dalam fase rapid prototyping, para insinyur tidak perlu menunggu berminggu-minggu serta merogoh kocek puluhan juta rupiah untuk membuat cetakan baja cetak injeksi atau injection molding. Sebuah purwarupa fungsional untuk pengujian bentuk dan dimensi awal (proof of concept) dapat diproduksi langsung di atas meja kerja dalam hitungan jam dengan biaya material hanya beberapa puluh ribu rupiah.
Selain itu, arsitektur perangkat keras FDM berbasis standar terbuka (open source) telah melahirkan persaingan pasar yang sangat sehat. Produsen printer modern telah mengintegrasikan fitur otomatisasi mutakhir, seperti perataan bidang cetak otomatis (auto bed leveling), sensor kehabisan filamen, hingga kamera cerdas berbasis komputer visual untuk mendeteksi kegagalan cetak secara real-time tanpa intervensi manual yang rumit.
Memahami Batasan Teknis: Isu Resolusi, Warping, dan Anisotropi Struktural
Kendati menawarkan banyak kemudahan, FDM bukanlah solusi tanpa cela. Keterbatasan fisik metode ekstrusi lapis demi lapis menghadirkan beberapa kompromi kritis yang wajib dipahami oleh siapa pun yang mendalami ekosistem ini melalui rujukan teknologi di portal teknologi Bacotan Online.
Kelemahan paling nyata adalah garis batas antarlapisan (layer lines) yang terlihat jelas pada permukaan luar produk. Karena material dikeluarkan dalam bentuk silinder pipih lelehan, resolusi detail mikro pada FDM tidak mampu menandingi kehalusan permukaan yang dihasilkan oleh teknologi berbasis resin cair seperti stereolithography (SLA) atau digital light processing (DLP). Komponen mikroskopis atau miniatur patung dengan lekukan rumit akan selalu memperlihatkan tekstur berundak jika dicetak dengan mesin FDM standar.
Masalah berikutnya adalah fenomena warping atau pembengkokan sudut cetakan. Hal ini terjadi ketika lapisan bawah filamen mendingin dan menyusut lebih cepat daripada lapisan atasnya, menyebabkan sudut objek terangkat dari pelat cetak dan merusak akurasi dimensi. Pengendalian suhu pelat cetak (heated bed) dan eliminasi aliran angin luar menjadi syarat mutlak untuk mengatasi anomali termal tersebut.
Dari sisi kekuatan mekanis, objek cetak FDM bersifat anisotropik, artinya kekuatan tarik objek tidak seragam di semua arah. Ikatan adhesi antarlapisan horizontal jauh lebih lemah dibandingkan kekuatan filamen di sepanjang garis ekstrusi. Akibatnya, ketika menerima beban geser atau tekanan tajam pada z-axis, komponen FDM cenderung mengalami delaminasi atau patah di sepanjang sambungan lapisan. Penerapan pola rongga dalam (infill density) dan orientasi cetak yang cermat di dalam slicer menjadi kunci utama rekayasa kekuatan benda.
Posisi FDM di Ekosistem Manufaktur Masa Depan
Bagi pelaku industri kecil, studio desain, dan sektor pendidikan teknik, FDM tetap memegang peranan yang tak tergantikan. Kehadiran merek-merek pembuat printer generasi baru yang mengutamakan kecepatan tinggi serta akurasi tinggi membuktikan bahwa FDM terus bertransformasi melewati batas-batas konvensionalnya.
FDM memang bukan teknologi untuk memproduksi casing gawai mewah berbahan logam atau komponen mikromekanik arloji berkepadatan tinggi. Namun, sebagai jembatan yang menghubungkan gagasan imajinatif di layar monitor menjadi objek fisik nyata dalam waktu singkat dengan efisiensi biaya tertinggi, FDM adalah gerbang utama yang mengubah setiap orang menjadi produsen mandiri di era fabrikasi modern.